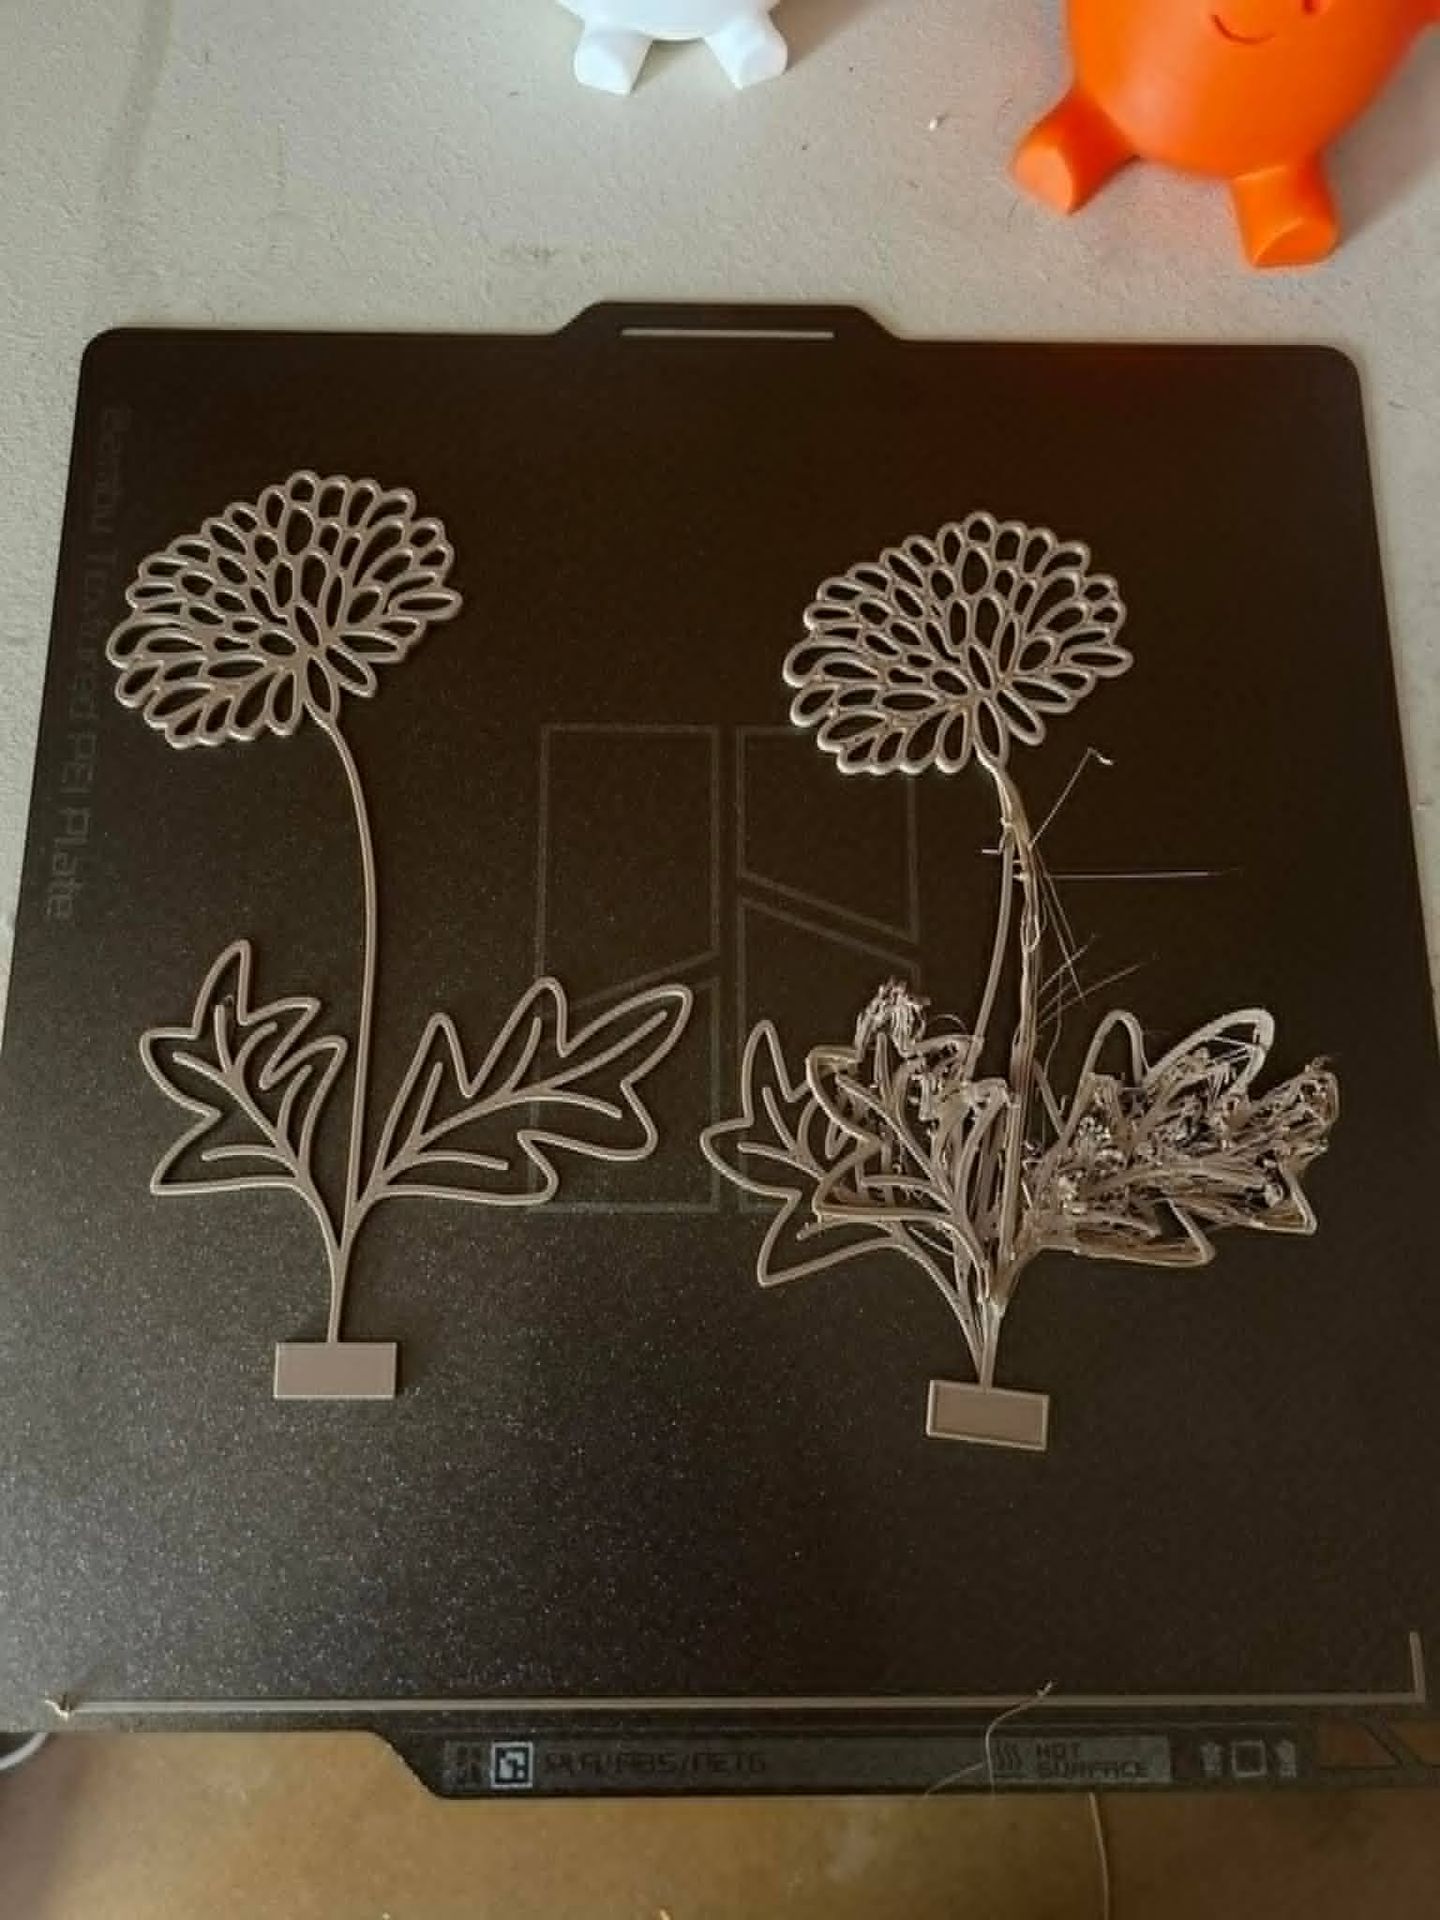
Een veelvoorkomend probleem bij FDM-printers: de ene print lukt perfect, de andere eindigt in een spaghettiberg. Op de foto zie je het verschil duidelijk — links een mooie schone bloem, rechts een ramp met stringing en losgelaten delen. Dit zijn de meest voorkomende oorzaken en hoe je ze oplost.
Meest voorkomende oorzaken
1. Eerste laag te snel geprint
Het filament heeft geen tijd om goed aan het bed te hechten als de nozzle te snel beweegt.
Zet de eerste laag snelheid op 20–30% van je normale printsnelheid in de slicer.
2. Bed temperatuur niet optimaal
Een te koud of te warm bed zorgt voor slechte adhesie. PLA heeft een andere voorkeur dan PETG of ABS.
PLA: 55–65°C · PETG: 70–85°C · ABS: 100–110°C. Kalibreer per filament.
3. Bed niet schoon
Vet van je vingers of resten van de vorige print voorkomen dat het filament hecht.
Reinig het bed voor elke print met isopropylalcohol (IPA 90%+) en raak het daarna niet meer aan.
Doe op regelmatige tijdstippen een goeie reiniging met warm water + afwasmiddel op goed te ontvetten. Droog af met een pluisvrije doek
4. Tocht of luchtstroom langs het bed
Koude lucht kan het filament te snel laten afkoelen waardoor het krimpt en loslaat.
Dit gebeurt vaker bij bedslinger printers